逆变直流电焊机控制系统·产品方案说明书
摘要:本文为凌讯微电子电源类/工业设备专题文章,详解逆变直流电焊机控制系统AC‑DC‑AC‑DC四段式IGBT全桥逆变大功率电能变换焊接电控系统拓扑,覆盖工频整流、全桥高频逆变、主变压器降压、次级整流与大电流恒流闭环,面向钢结构加工、建筑工程、汽修农机、钣金五金、家庭便携、设备生产线等焊接场景,提供高压SJ/HV/SiC MOS、IGBT、LDO、整流桥与大电流并联逆变半桥LV MOS器件选型清单,为逆变焊机功率变换与恒流焊接方案设计、器件选型提供参考。
一、产品定义
产品概述:逆变电焊机属于大功率电能变换焊接设备,采用AC‑DC‑AC‑DC逆变拓扑。工频市电输入后先整流滤波得到高压直流母线,再经由IGBT/MOS全桥逆变为高频交流电,通过主高频变压器降压,最后次级整流输出大电流低电压直流电弧,实现金属焊条熔接。整机由输入EMI滤波、工频整流桥、母线电解电容、逆变全桥功率单元、高频主变压器、次级快恢复整流模块、输出电抗器、电流电压采样、驱动电路、主控单元、人机调节面板、散热系统组成;具备过流、过热、过压、欠压、焊条短路保护,拥有推力电流、热引弧功能,广泛用于钢材焊接作业。
基础电气规格(ZX7‑315逆变直流手工焊机示例)
- 交流输入:AC220V/380V 50Hz市电
- 空载输出电压:60‑70V DC
- 焊接输出电流:20‑315A连续可调
- 功率拓扑结构:IGBT全桥逆变拓扑
- 功率执行器件:IGBT逆变管、高频主变压器、次级整流二极管模块
- 传感器:输出电流采样、母线电压采样、NTC散热器温度采样
- 控制方式:PWM逆变+恒流闭环控制
- 保护功能:过流保护、过热保护、输入欠压过压、输出短路保护
- 附加功能:热引弧、推力电流调节、防粘焊条
- 工作模式:待机、起弧焊接、短路保护停机、过热锁定
二、电焊机电控系统拓扑原理图(IGBT全桥逆变+恒流焊接)
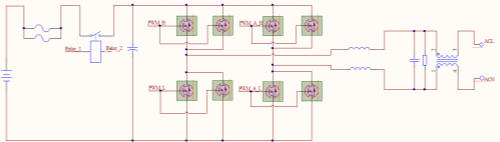
拓扑工作原理:工频交流市电经过EMI滤波送入工频整流桥,转换为高压直流电,由母线大电解电容进行储能滤波;主控芯片产生高频PWM信号,经由驱动板驱动四个IGBT开关管组成的全桥逆变回路,高压直流变换为高频交流;高频交流电送入大功率主隔离降压变压器,电压降低、电流放大;变压器次级输出高频交流电压,通过大功率快恢复整流模块整流为直流;最后经过输出电抗器平滑电流波形,输出低电压大电流供给焊条‑工件之间,引燃电弧熔化金属实现焊接。霍尔电流传感器实时采集焊接电流信号反馈给主控,形成恒流闭环控制;系统实时监测散热器温度、母线电压,一旦出现过热、过流、焊条短路故障,立刻封锁逆变脉冲,进入保护状态。
三、应用场景分类
1、钢结构加工焊接场景
- 厂房钢架、货架、护栏、钢构件,碳钢、低合金钢手工电弧焊接。
2、建筑工程工地施工场景
- 钢筋搭接焊接、预埋件焊接、工地临时钢架修补作业。
3、汽修农机维修修补场景
- 汽车车架、农机设备、工程机械破损部位焊补修复。
4、钣金五金加工场景
- 机箱、铁艺制品、不锈钢小件焊接加工(搭配对应焊条)。
5、家庭作坊、户外便携抢修场景
- 小型五金维修、水管支架、简易钢架的短时应急焊接作业。
6、设备制造配套生产线工位焊接
- 小型工件打底层焊接,设备机架装配点焊。
不适用场景
- 不可用于密闭、易燃易爆危险环境焊接;无专用工艺不能焊接铝合金;不适合高精度氩弧焊、气保焊等特种焊接;严禁焊机超负荷长时间持续焊接。
四、功率器件选型推荐表
下表为逆变直流电焊机控制系统推荐功率器件:电机半桥SJ/HV/SiC MOS与IGBT、驱动LDO、整流桥及大电流并联逆变半桥LV MOS,适配IGBT全桥逆变与恒流焊接功率变换方案选型。
| 应用位置 | 类型 | 型号 | 规格 | 封装 | 备注 |
|---|---|---|---|---|---|
| 电机半桥 | SJ MOS | LC65R380D | 350mR/650V | TO252 | 半桥/整流 |
| 电机半桥 | SJ MOS | LC65R040B | 35mR/650V | TO247 | 半桥/整流 |
| 电机半桥 | SJ MOS | LC60R130F | 130mR/650V | TO220F | 半桥/整流 |
| 电机半桥 | SJ MOS | LC65R600F | 520mR/650V | TO220F | 半桥/整流 |
| 电机半桥 | SJ MOS | LC65R600D | 520mR/650V | TO252 | 半桥/整流 |
| 电机半桥 | HV MOS | CS10N65A2 | 460mR/650V | TO220F | 半桥/整流 |
| 电机半桥 | HV MOS | CS20N65A8 | 210mR/650V | TO220F | 半桥/整流 |
| 电机半桥 | HV MOS | CS30N65A6 | 255mR/650V | TO247 | 半桥/整流 |
| 电机半桥 | SiC MOS | LSC380M65D | 360mR/650V | TO252 | 半桥/整流 |
| 电机半桥 | SiC MOS | LSC040M65B | 35mR/650V | TO247 | 半桥/整流 |
| 电机半桥 | IGBT | LGT20N65HF | 20A/650V | TO220F | 整流/半桥 |
| 驱动供电 | LDO | 78L12 | VIN:7‑32V,Vout 12V 300mA | TO252 | 驱动供电 |
| 驱动供电 | LDO | 78L15 | VIN:7‑32V,Vout 15V 300mA | TO252 | 驱动供电 |
| 前级整流 | 整流桥 | GBU1510 | 15A/1000V | GBU | 整流桥 |
| 前级整流 | 整流桥 | KBP810 | 8A/1000V | KBP | 整流桥 |
| 逆变半桥 | LV MOS | LG120N085AG | 4.2mR/120V | PDFN5*6 | 大电流并联半桥 |
| 逆变半桥 | LV MOS | LG50N15AD | 15.6mR/150V | TO252 | 大电流并联半桥 |
| 逆变半桥 | LV MOS | LT80N04AG | 5.5mR/40V | PDFN5*6 | 大电流并联半桥 |
| 逆变半桥 | LV MOS | LG160N06AD | 2.2mR/60V | TO252 | 大电流并联半桥 |
| 逆变半桥 | LV MOS | LG280N04AD | 1mR/40V | TO252 | 大电流并联半桥 |
| 逆变半桥 | LV MOS | LG150N085AD | 3.6mR/85V | TO252 | 大电流并联半桥 |
← 左右滑动查看完整器件选型表格 →
五、常见FAQ
Q1:逆变焊机与传统焊机有何优势?
A:逆变焊机体积小、重量轻、效率高,输出恒流稳定、电弧柔和,并具备推力电流、热引弧功能,焊接起弧顺畅、成型美观。
Q2:逆变全桥功率器件如何选型?
A:高压侧选650V SJ/HV/SiC MOS或IGBT做全桥逆变,次级大电流整流选低Rdson LV MOS并联,兼顾耐压、损耗与散热。
Q3:焊机如何实现恒流与安全保护?
A:霍尔传感器实时采集焊接电流反馈,恒流闭环稳定输出;过流、过热、母线欠压过压、输出短路时立即封锁逆变脉冲,保障安全。
本文为凌讯微电子【电源类/工业设备】专题技术文章。如需了解工业焊接与逆变电源方案,可浏览网站通用开关电源适配器、变频器电源选型指南,也可查看【电机类】、【电池类(BMS)】栏目其他选型资料。
来源:广东凌讯微电子
编辑:技术部